
Eindämmung von Förderbandverschleiß durch Bau- und Abbruchabfälle in Schüttgutfördersystemen
 © Martin Engineering
 © Martin Engineering
 © Martin Engineering
 © Martin Engineering
 © Martin Engineering
 © Martin Engineering
 © Martin Engineering
Zusammenfassung: Aufgrund der großen Materialvielfalt können viele extrem scharfe Recyclingmaterialien aus dem Bau- und Abbruchbereich (C&D) Förderbänder aufschlitzen und durchlöchern. Schäden durch die Beschickung, Förderbandverschleiß durch Reinigungsvorrichtungen sowie die Schwierigkeit, beschädigte Förderbänder zu reinigen, führen zu Staubbildung und Rückführung, was es für Schüttgut-Recyclingbetriebe zu einer erheblichen Herausforderung macht, diese Probleme zu beheben und die Lebensdauer der Förderbänder zu verlängern.
Gurtverschleiß durch Beladung
Da der Fördergurt einen wesentlichen Kostenfaktor beim Transport von Schüttgütern darstellt, wird der Reduzierung von Verschleiß und Beschädigungen große Aufmerksamkeit gewidmet. Im Allgemeinen entsteht Verschleiß durch Beladung über einen langen Zeitraum hinweg durch das Aufschütten von Material auf den Gurt sowie durch den Kontakt mit Förderkomponenten wie Tragrollen und Gurtreinigern. Der Verschleiß des Fördergurts durch Beladung umfasst sowohl Stoßschäden als auch Reibungsverschleiß.
Schäden am Förderband können durch ein einzelnes Ereignis verursacht werden, beispielsweise durch Fremdmetalle oder übergroße Klumpen im Materialstrom. Solche plötzlichen Schäden können zu katastrophalen Ausfällen führen, die sofortige Maßnahmen erfordern und eine Abschaltung des Systems notwendig machen. Die negativen Auswirkungen von Langzeitverschleiß sind weniger dramatisch, und der Austausch kann in der Regel während geplanter Stillstandzeiten erfolgen, um die Verfügbarkeit des Förderers nicht zu beeinträchtigen.
Ein Schlüssel zum Verständnis des Bandverschleißes durch die Beschickung ist die Einlaufrutsche. Die Entwicklung der Diskreten-Elemente-Methode (DEM) in Anwendung auf Förderband-Einlaufrutschen hat der Branche ein wertvolles Werkzeug zur Überprüfung von Rutschenkonstruktionen und zur Vorhersage des Förderbandverschleißes an die Hand gegeben. Eine Literaturrecherche liefert Belege dafür, dass sich die Lebensdauer des Förderbandes durch den Einsatz von DEM zur Optimierung der Rutschenkonstruktion um 40 bis 300 % verbessern lässt [1].
Die Hauptziele der Rutschenkonstruktion bestehen darin, einen unterbrechungsfreien Fluss des Schüttguts von der Rutsche auf das aufnehmende Förderband zu lenken, zentriert in Laufrichtung des Förderbands und so nah wie möglich an dessen Geschwindigkeit.
Obwohl die Wechselwirkungen zwischen dem Förderband und dem Schüttgut komplex sind, lassen sich bei der Fehlerbehebung von einem durch die Rutschenkonstruktion verursachten Bandverschleiß im Allgemeinen einige einfache Zusammenhänge nutzen. Das erste ist der allgemeine Zusammenhang zwischen den Aufprallwinkeln des Materials und der Verschleißrate des Gummis. Bild 1 zeigt, dass der Verschleiß im Allgemeinen abnimmt, wenn der Aufprallwinkel zunimmt.
Das zweite grundlegende Prinzip, das bei der Rutschenkonstruktion zur Minimierung des Förderbandverschleißes angewendet werden kann, ist die Geschwindigkeit des Schüttgutstroms, die durch Reibung und die Erdbeschleunigung beeinflusst wird, während die Ladung auf das Förderband fällt. Die Reibungskoeffizienten zwischen Schüttgut, Rutsche und Förderband sind wichtige Parameter, die in DEM-Programmen zur Optimierung der Rutschenform herangezogen werden, um die gewünschte Austrittsgeschwindigkeit und -richtung des ausgetragenen Schüttguts zu erzielen.
Zu den gängigen Rutschenkonfigurationen zählen Gesteinskästen, geneigte Flachrutschen und gekrümmte Rutschen, wie in Bild 2 dargestellt. Ve ist die Austrittsgeschwindigkeit des Schüttgutstroms aus der Rutsche und Vb ist die Bandgeschwindigkeit.
Weitere Faktoren, die bei der Auslegung der optimalen Rutsche für eine bestimmte Anwendung zu berücksichtigen sind, umfassen die Fallhöhe und die bevorzugten Auskleidungsmaterialien; im Allgemeinen ist der Bandverschleiß aufgrund der gewählten Rutschenkonstruktion jedoch bei Steinkästen am größten, da diese die Geschwindigkeit des Materials kaum verlangsamen und erhebliche Turbulenzen verursachen, wenn die Ladung von einer Ablageebene zur nächsten kaskadiert und dann in einem nahezu senkrechten Winkel auf das laufende Band auftrifft.
Flache, geneigte Rutschen helfen dabei, die Ladung in die Laufrichtung des aufnehmenden Förderbandes zu lenken, können jedoch je nach Fallhöhe noch stärkere Stöße verursachen als eine Gesteinsbox. Die heftige Aufprallbewegung belastet das Förderband ständig und führt oft zu erheblichen Mengen an Streugut in Form von Staub und Verschüttungen.
Der Bandverschleiß durch Aufprall beim Beladen wird im Allgemeinen durch den Einsatz gekrümmter Rutschen minimiert, da sich die Geschwindigkeit des Schüttgutstroms bei gekrümmten Rutschen am besten an die des Förderbandes anpassen lässt. Bild 3 zeigt die relativen Unterschiede bei den Geschwindigkeitsvektoren beim Beladen. Vey ist die Geschwindigkeit des Schüttgutstroms senkrecht zum Förderband und der Hauptfaktor für den Bandverschleiß. Der Verschleiß des Förderbandes ist proportional zur Größe von Vey, daher ist die Minimierung dieser Komponente durch die Rutschenkonstruktion ein Schwerpunkt einer DEM-Analyse.
Bild 2 ist eine Verallgemeinerung, zeigt jedoch, dass die Austrittsgeschwindigkeit einer gekrümmten Rutsche die niedrigste der drei Konstruktionsvarianten ist. Dies ist zum Teil auf die durch die gekrümmte Rutsche entstehende Kraft zurückzuführen, die dazu neigt, die Aufprallgeschwindigkeit (Vey) im Vergleich zu einer flachen Rutsche zu verringern, selbst wenn die grundlegenden Austrittswinkel ähnlich sind. Gesteinskästen können zwar den Verschleiß der Rutschenauskleidung verringern, führen jedoch aufgrund der relativ hohen vertikalen Geschwindigkeit und der daraus resultierenden Scherwirkung zwischen dem Schüttgut und dem Förderband zu erheblichem Bandverschleiß, wenn die Ladung die Bandgeschwindigkeit erreicht.
Zwar ist der Bandverschleiß das Hauptanliegen, jedoch sollte der Auswahl der Auskleidungen ebenfalls große Aufmerksamkeit geschenkt werden, um die Lebensdauer der Rutsche zu verlängern. Angesichts der im Vergleich zur Rutsche relativ geringen Kosten des Förderbandes in den meisten Anwendungen sollten die Verschleißauskleidungen als Verschleißteile betrachtet werden; d. h. es ist sinnvoller, den Fokus auf die Verbesserung der Rutschenkonstruktion, die Auswahl von Auskleidungen mit geringerem Reibungswiderstand und die Erleichterung sowie Beschleunigung des Austauschs der Auskleidungen zu legen. Einige Hersteller haben neue Ausführungen für Auskleidungen entwickelt, die von außerhalb der Rutsche gewartet werden können, wodurch beispielsweise das Betreten beengter Räume entfällt und die Austauschzeit drastisch verkürzt wird.
Reinigung beschädigter Förderbänder
Die Reinigungseffizienz hängt unter anderem von den Eigenschaften des aus dem Bergwerk geförderten Materials, der Anzahl der Bandreiniger, der Funktionsweise einer bestimmten Bandreinigerkonstruktion und der Bandoberfläche sowie einer Vielzahl weiterer Variablen ab. Es wird häufig erwartet, dass ein Förderband mit einer Effizienz von nahezu 100 % gereinigt werden kann, doch selbst ein brandneues Band weist Makro- und Mikrodefekte auf, die eine Reinigung nahe 100 % praktisch unmöglich machen. Diese unvollständige Reinigung kann dazu führen, dass bei einem neuen Band bis zu 60 g/m2 Rückstand eine Bandreinigungsstation passieren. Ist die Förderbandoberfläche beschädigt, kann die Menge an Rückstand, die in Kratzern und Kerben vor der Bandreinigung verborgen bleibt, sogar noch bedeutender sein und in der Größenordnung von 100 bis 200 g/m2 liegen. Bild 4 zeigt, wie viel Rückstand in einem einzigen Kratzer mit einer Breite von 2 mm und einer Tiefe von 1 mm in der Deckschicht des Förderbandes enthalten sein kann.
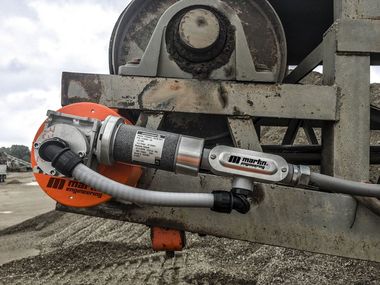
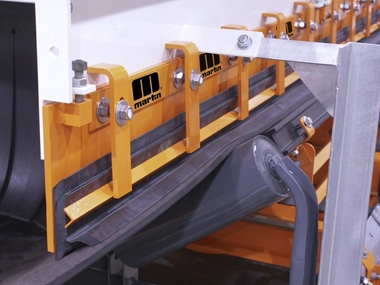
Da Rückstände eine bedeutende Quelle für flüchtiges Material sind, das wiederum zum Verschleiß von Förderband und Komponenten beiträgt, ist es sinnvoll, den Schwerpunkt auf eine angemessene Förderbandreinigung zu legen. Die Reinigung beschädigter Förderbänder erfolgt am besten mit Wasser in Kombination mit mechanischen Abstreifern. In schweren Fällen sind Bürstenreiniger wirksam, um Material aus Beschädigungen wie Rillen in der Seitenwand zu entfernen, allerdings erfordern Bürstenreiniger häufigere Einstellungen und einen häufigeren Austausch als mechanische Abstreifer (Bild 5).
Bei einem Förderband in gutem Zustand und fachgerechter Wartung kann eine Bandreinigungsstation den Rücktrag in der Regel auf 10 bis 100 g/m2 begrenzen. Die Conveyor Equipment Manufacturers Association (CEMA) hat in ihrer 7. Ausgabe von „Belt Conveyors for Bulk Materials“ ein System zur Einstufung des Schwierigkeitsgrades der Bandreinigungsanwendung und zur Festlegung der gewünschten Rückführmengen beim Verlassen einer Reinigungsstation entwickelt, um Anwendern dabei zu helfen, die Bandreinigungsleistung genau zu spezifizieren, anstatt Entscheidungen allein auf der Grundlage von Markenpräferenzen oder des Preises zu treffen (Bild 6).
Das Wichtigste auf einen Blick
Gebogene Schütten tragen wirksam dazu bei, den Bandverschleiß durch die Beschickung zu minimieren.
Bandreiniger verursachen zwar Bandverschleiß, jedoch in weitaus geringerem Maße als die Beschickung.
Anstatt sich auf die Verlängerung der Lebensdauer von Verschleißteilen zu konzentrieren, sollte es das Ziel von Konstruktions- und Wartungsingenieuren sein, den Austausch von Verschleißteilen einfacher und schneller zu gestalten.
Literatur/Literature
[1] “Minimizing Belt Wear and Damage from Optimized Chute Design;” (2014) Jason Aldrich, Yijun Zhang; Conveyor Dynamics Inc.; Bellingham, Washington, USA, pp.3-7