
Tungsten West treibt die Wiederinbetriebnahme von Hemerdon voran
TOMRA-Sortiertechnologie als Schlüsselkomponente der neu konzipierten Anlage 30.09.2026Tungsten West installiert in der Wolframmine Hemerdon in England sechs XRT-Sortierer von TOMRA Mining, die mit der Deep-Learning-Technologie OBTAIN™ ausgestattet sind. Ziel ist es, die Produktion im ersten Quartal 2027 auf die volle Kapazität hochzufahren. Wolfram steht im Vereinigten Königreich auf der Liste kritischer Rohstoffe, während chinesische Exportbeschränkungen die globalen Lieferketten neu ordnen. Vor diesem Hintergrund kann Hemerdon zu einer strategisch bedeutenden Wolframquelle außerhalb Chinas für die europäische Industrie werden.
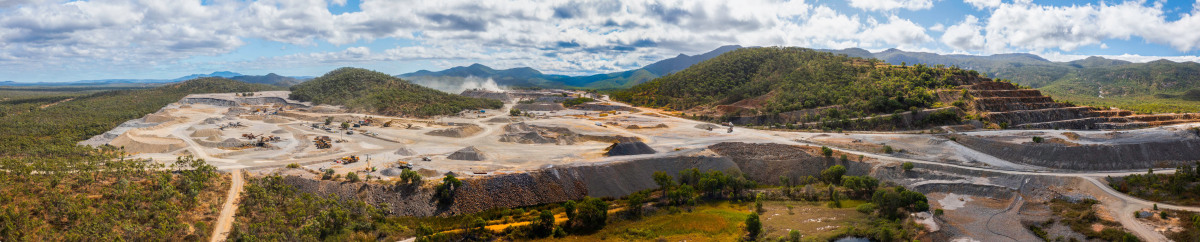
 Luftaufnahme der neuen Anlage
© TOMRA
TOMRA Mining spielt eine zentrale Rolle in der neu konzipierten Aufbereitungsanlage der Hemerdon-Mine von Tungsten West in Devon, England. Das Projekt sieht die Wiederaufnahme des Betriebs im September 2026 und die Vollproduktion Anfang 2027 vor. Sechs XRT-Erzsortierer von TOMRA Mining, die jeweils mit der Deep-Learning-Technologie OBTAIN™ ausgestattet sind, bilden das Herzstück einer neuen Sortierhalle in der Voraufbereitung der Mine. Angesichts steigender Wolframpreise und der Suche der westlichen Industrie nach Alternativen zu chinesischen Lieferungen zählt die Wiederinbetriebnahme von Hemerdon zu den bedeutendsten Entwicklungen im Bereich kritischer Rohstoffe außerhalb Chinas.
Wolfram gewinnt strategisch an Bedeutung
Wolfram gehört zu den industriell vielseitigsten Metallen der Erde. Es besitzt mit 3422°C den höchsten Schmelzpunkt aller bekannten Elemente und zeichnet sich durch eine extreme Dichte sowie eine außergewöhnliche Härte in Form von Wolframkarbid aus. Diese einzigartige Kombination macht das Metall unverzichtbar für Werkzeuge im Bergbau und Bauwesen sowie für die Transport-, Luft- und Raumfahrt-, Verteidigungs-, Energie- und Elektronikindustrie. Prognosen zufolge wird die Nachfrage bis 2033 mit einer durchschnittlichen jährlichen Wachstumsrate von 2 bis 5 % steigen. Bis zu diesem Zeitpunkt werden mindestens 26 000 zusätzliche t benötigt.
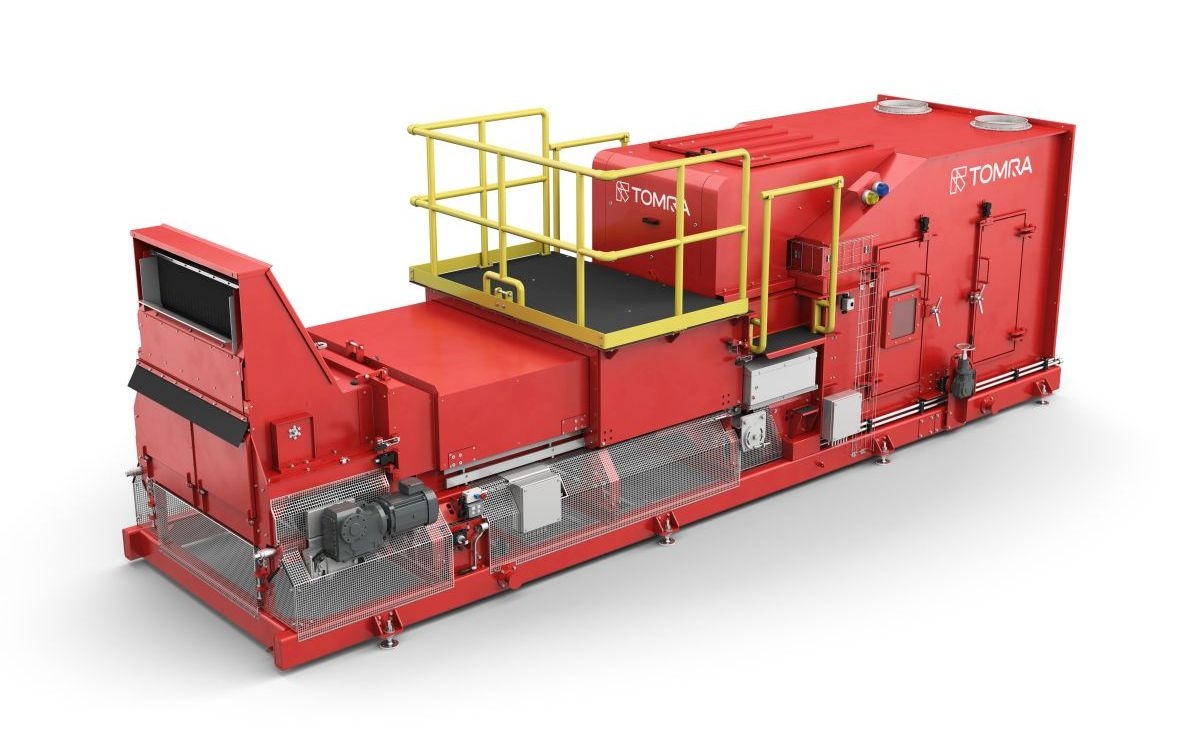
 COM XRT 2.0-Sortieranlage
© TOMRA
Das weltweite Angebot ist jedoch nach wie vor stark konzentriert. Auf China entfallen rund 80 % der Produktion von Wolframkonzentrat. Gleichzeitig geht die inländische Produktion zurück, da strengere Umweltvorschriften die Bergbauaktivitäten einschränken. Die jüngsten chinesischen Exportbeschränkungen haben Regierungen und Industrie zusätzlich dazu veranlasst, alternative Bezugsquellen zu sichern.
Vor diesem Hintergrund reicht die Bedeutung der Wiederinbetriebnahme von Hemerdon weit über einen einzelnen Bergbaubetrieb hinaus. Die britische Regierung führt Wolfram als kritischen Rohstoff. Die inländische Wolframproduktion hat daher strategische Priorität für die Widerstandsfähigkeit der britischen Lieferketten. Auf Grundlage seiner Reserven könnte Hemerdon rund 4,1 % zur weltweiten Wolframproduktion beitragen. Dies wäre ein bedeutender Beitrag zu einem von China unabhängigen Angebot und würde zugleich den gesamten europäischen Wolframsektor unterstützen, in dem verschiedene Betriebe daran arbeiten, die Abhängigkeit von chinesischen Importen zu reduzieren.
Für Wolframproduzenten in diesem Markt ist es entscheidend, die Produktion schnell hochzufahren, das Erz effizient aufzubereiten und das Ausbringen aus komplexen Erzkörpern zu maximieren. Das neu konzipierte Prozessfließbild und die Integration der Sortiertechnologie von TOMRA Mining sind für Tungsten West von zentraler Bedeutung. Sie unterstützen sowohl die geplante Wiederinbetriebnahme von Hemerdon als auch das Ziel des Unternehmens, die Mine als Wolframprojekt von globaler Größenordnung mit niedrigen Kosten und langer Lebensdauer in der westlichen Welt zu etablieren. Die sensorbasierte Sortiertechnologie von TOMRA Mining spielt dabei eine entscheidende Rolle.
 Die Wiederinbetriebnahme von Hemerdon erfolgt zu einem Zeitpunkt, an dem die Wolframversorgung in ganz Europa zunehmend strategische Bedeutung gewinnt
© TOMRA
Hemerdon – eine Wolframressource von globaler Bedeutung
Hemerdon liegt in Devon, England, und verfügt über eine der weltweit größten Wolframressourcen. Die Mine wird in Kürze die größte Wolframmine der westlichen Welt sein. Die Aufbereitungsanlage wurde 2014 errichtet und war von 2015 bis zur Einstellung der Produktion im Jahr 2018 in Betrieb. Tungsten West erwarb die Mine 2019 und hat seitdem ein umfassendes Investitions- und Modernisierungsprogramm umgesetzt. Ziel ist es, die Produktion auf einer robusteren, umweltrechtlich konformen und technisch fortschrittlicheren Grundlage wieder aufzunehmen.
Im Mittelpunkt dieser Neukonzeption steht der vollständige Umbau der Voraufbereitung. Dazu gehören eine neue Primärbrechstufe, eine Siebanlage und eine separate neue Sortierhalle. Von dort gelangt das Material in ein System, das in den nachgeschalteten Prozessstufen auch Inline Pressure Jigs (IPJ) umfasst. Die neu konzipierte Voraufbereitung soll den Aufgabegehalt erhöhen und die Materialmenge reduzieren, die den gesamten nachgeschalteten Aufbereitungsprozess durchlaufen muss. Externe Branchenexperten unterzogen das Prozessfließbild einer unabhängigen Prüfung. Anschließend wurde eine aktualisierte Machbarkeitsstudie von unabhängigen Fachleuten freigegeben. Beide Schritte bestätigten den neuen Ansatz, der die Grundlage für das aktuelle Wiederinbetriebnahmeprogramm bildet.
Sensorbasierte Sortierung im Zentrum der neuen Voraufbereitung
 Jeffery Court, CEO von Tungsten West
© TOMRA
Tungsten West beauftragte TOMRA Mining mit umfangreichen Tests an großen Materialmengen. Die Tests dienten dazu, die Leistungsparameter der Sortierer auf die im Projekt vorgesehene Anlagenaufgabe abzustimmen. Auf Grundlage der Ergebnisse entschied sich Tungsten West für eine Anlage mit sechs Sortierern, die die Fraktion von 10 bis 80 mm aus dem Primär- und Sekundärbrechkreislauf aufbereiten wird.
"Die TOMRA-Sortierer spielen eine zentrale Rolle in unserem Betriebsmodell, da sie das beste Material für unsere Aufbereitungsanlage auswählen. Indem sie die Materialmenge reduzieren, die den vollständigen nachgeschalteten Aufbereitungskreislauf durchläuft, senken sie unsere Aufbereitungskosten und unseren ökologischen Fußabdruck. Gleichzeitig können wir die Aufbereitung auf das Material mit dem höchsten Potenzial für die Wolframrückgewinnung konzentrieren. Das Material, das nicht für die weitere Aufbereitung ausgewählt wird, liefert zudem eine hochwertige Gesteinskörnung für die regionale Bauwirtschaft", erklärt Jeffery Court, CEO von Tungsten West.
Das Material aus dem Sekundärbrecher wird einem Zwischenlager zugeführt. Unterirdische Abzugsförderer transportieren es von dort zu einem Nasssieb, das es in drei Fraktionen klassiert: Material unter 10 mm gelangt direkt in die Kreisläufe für Drucksetzverfahren und Dichtemedientrennung; die Fraktion von 10 bis 30 mm wird von drei COM Tertiary XRT-Sortierern aufbereitet; die Fraktion von 30 bis 80 mm wird von drei COM XRT 2.0-Sortierern behandelt. Alle sechs Sortierer arbeiten parallel in der neuen Sortierhalle.
Die Sortierer sind so ausgelegt, dass sie rund 30 % des Aufgabematerials – die mineralisierte Fraktion – zur nachgeschalteten Konzentrationsstufe für die Rückgewinnung von Wolfram und Zinn leiten. Die verbleibenden rund 70 % werden als Nebenprodukt in Form einer hochwertigen Gesteinskörnung ausgeschleust. Dieses Material steht der Bauindustrie mit einem nahezu bei null liegenden zusätzlichen CO₂-Fußabdruck zur Verfügung.
OBTAIN™ – Deep-Learning-Präzision für Wolframerz
Alle sechs TOMRA-Sortierer in Hemerdon werden mit OBTAIN ausgestattet, der neuesten KI-gestützten Sortiertechnologie von TOMRA Mining. Sie basiert auf einer firmeneigenen Deep-Learning-Technologie und ermöglicht bei der XRT-Erzsortierung mit hohem Durchsatz Präzision auf Einzelpartikelebene. OBTAIN nutzt ein neuronales Netz, um die Eigenschaften jedes einzelnen Partikels präzise und unabhängig vom Durchsatz zu identifizieren. Damit löst die Technologie eine grundlegende Herausforderung der Hochdurchsatzsortierung: Partikel liegen häufig in Gruppen vor, die der Sensor als ein einziges Objekt erfasst. Dies kann zu ungenauen Ausschleusentscheidungen führen. OBTAIN zerlegt diese Gruppen mithilfe von Algorithmen und ermöglicht selbst bei hohen Durchsätzen präzise Entscheidungen für jedes einzelne Partikel.
 Jens-Michael Bergmann, Global Segment Manager Industrial Minerals bei TOMRA Mining
© TOMRA
In der Praxis führt dies zu einer erheblichen Steigerung der effektiven Sortierkapazität. "Mit OBTAIN können wir jeden Sortierer mit rund 80 % mehr Material beschicken und dennoch die gleiche Qualität und die gleichen Ausbringungsraten wie zuvor erreichen. Kurz gesagt: Wir können mit der doppelten Kapazität arbeiten", erklärt Jens-Michael Bergmann, Global Segment Manager Industrial Minerals bei TOMRA Mining.
Dieser Kapazitätsgewinn ist bei Wolframerz besonders wichtig. Die Mineralisierung liegt hier in der Regel als einzelne Einschlüsse im Wirtsgestein vor – vor allem in Form von Wolframit, wie in Hemerdon, oder Scheelit. Eine präzise Erkennung auf Partikelebene ist sowohl für das Ausbringen als auch für den Wertstoffgehalt im Ausschuss entscheidend. OBTAIN trifft auch bei dichten Materialströmen und hohen Durchsätzen präzise Sortierentscheidungen für jedes einzelne Partikel. Dadurch minimiert die Technologie Wolframverluste im Ausschuss. Angesichts der hohen Preise und des Werts jeder zurückgewonnenen Einheit ist dies von erheblicher wirtschaftlicher Bedeutung.
"Wir freuen uns, TOMRA als langfristigen strategischen Partner für Hemerdon an unserer Seite zu haben. Das Technologiepaket, das wir installieren, stellt einen deutlichen Technologiesprung für das Projekt dar. Es wird uns dabei unterstützen, langfristig ein leistungsfähigerer und widerstandsfähigerer Wolframproduzent zu werden", erklärt Jeffery Court, CEO von Tungsten West.
Umweltgerechtes Anlagendesign
Der Sortierprozess selbst ist entscheidend für die Umweltbilanz. Das System führt rund 70 % des abgebauten Materials direkt dem Produktstrom für hochwertige Gesteinskörnung zu. Dadurch entfallen nachgeschaltetes Brechen, Grob- und Feinmahlen sowie Flotation. Dies vermeidet den Energieverbrauch und die damit verbundenen Emissionen, die bei der weiteren Aufbereitung dieses Materials entstanden wären. Damit weist das Nebenprodukt in Form einer Gesteinskörnung einen nahezu bei null liegenden zusätzlichen CO₂-Fußabdruck auf.
Jens-Michael Bergmann erklärt: "Wenn 70 % des Gesteins direkt dem Produktstrom für Gesteinskörnung zugeführt werden und keine Energie für Brechen, Grob- und Feinmahlen, Flotation und Setzverfahren benötigt wird, entfällt ein enormer Energieverbrauch. Zusammen mit der Anhebung des Wertstoffgehalts ist dies der wichtigste Vorteil der Sortierung: eine erhebliche Reduzierung der CO₂-Emissionen."
Ein wichtiger Lieferant für den europäischen Wolframmarkt
Die Wiederinbetriebnahme von Hemerdon erfolgt zu einem Zeitpunkt, an dem die Wolframversorgung in ganz Europa zunehmend strategische Bedeutung gewinnt. Neben den bestehenden Betrieben in Spanien und Portugal schreitet auf dem gesamten Kontinent eine neue Generation von Wolframprojekten voran. Ihr gemeinsames Ziel ist es, die Abhängigkeit von der chinesischen Exportpolitik zu reduzieren. Aufgrund seiner Größe und seiner Nähe zu den britischen und europäischen Märkten ist Hemerdon gut positioniert, um bei der europäischen Wolframversorgung eine zentrale Rolle zu übernehmen. Die sensorbasierte Sortiertechnologie von TOMRA Mining – insbesondere OBTAIN™ – ist für diese Positionierung von entscheidender Bedeutung. Sie bietet Tungsten West die erforderliche Aufbereitungseffizienz, das notwendige Ausbringen und die Betriebssicherheit, um eine Ressource dieser Größenordnung zum richtigen Zeitpunkt in Produktion zu bringen.
"Mit den Prozessverbesserungen, den Umweltoptimierungen und neuen Technologien wie den Erzsortierern von TOMRA wird Tungsten West weltweit dauerhaft im untersten Quartil der Kostenkurve für die Wolframproduktion positioniert sein. Dies sichert die langfristige Wettbewerbsfähigkeit von Hemerdon als Wolframprojekt von globaler Größenordnung mit niedrigen Kosten und langer Lebensdauer in der westlichen Welt", erklärt Jeffery Court, CEO von Tungsten West.
Die Installation aller sechs Sortierer von TOMRA Mining ist im Laufe des vierten Quartals 2026 vorgesehen. Damit liegt Hemerdon im Zeitplan, um ab Ende des ersten Quartals 2027 die Vollproduktion zu erreichen. Dies ist ein wichtiger Schritt auf dem Weg zu einer zuverlässigen Wolframquelle im großen Maßstab für die europäische Industrie – zu einem Zeitpunkt, an dem der Bedarf an einem von China unabhängigen Angebot dringlicher ist denn je.